假期将至,设备也要“安心休假”。
注塑机停机并非简单断电,
科学保养才能有效减少节后开机故障、
延长设备寿命。
安全优先,断电挂牌,禁止带电保养!
安全前置(必做)
切换手动模式,释放液压系统压力,关闭油泵马达。
料筒降温,佩戴隔热手套,防止高温烫伤。
全面保养时断开总电源、总气源,悬挂“检修中,禁止合闸”警示牌。
电箱内作业必须断电,禁止带电用气枪吹电气元件。
禁止跨越安全门、拆除安全联锁装置。
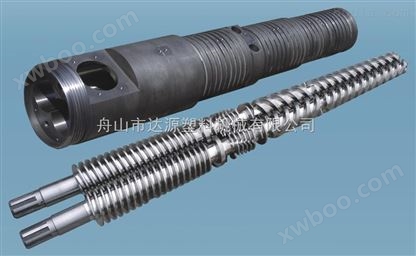
料筒(炮筒)&螺杆保养(重点)
停机前把料斗
原料排空;
POM、
PVC等热敏/腐蚀性料必须彻底清机,使用PP/PE洗机料置换,防止残料高温分解腐蚀螺杆料筒、碳化积碳。
清料完成后,射台后退,螺杆退至最大行程;料筒降温,不要直接断电。
短期停机: 料筒保温降至100℃以下再关加热。
长期停机: 料筒内部用PP料封存,保护螺杆表面,避免氧化锈蚀。
锁模机构与模具保养
锁模机铰(曲肘)不要完全锁死,也不要完全伸直,保持开模间隙5~10mm,机铰处于不受力状态,消除持续应力。
清理分型面、导柱、顶针残留胶屑;型腔喷防锈剂;导柱、机铰、格林柱(拉杆)清洁后加注润滑脂。
停机7天以上建议拆下模具,模具单独防锈存放,减轻锁模机构负载。
检查安全门、行程开关、机械安全锁,确认灵敏可靠。
冷却水路保养(防冻防锈)
关闭冷却水进水阀,拆开模具、料筒冷却水环、冷却器水管。
用压缩空气把管路、冷却器内部积水全部吹净排空,防止积水生锈;低温环境防止冻裂水路、冷却器。
清理冷却器水垢,检查水管有无老化、渗漏。
液压与润滑系统
检查液压油液位、油质,有无乳化、杂质;油箱盖密封。
执行一次整机自动润滑,手动给拉杆、导轨、调模齿轮、活塞杆补润滑脂;擦拭多余油污。
检查液压管路、接头有无漏油;压力表归零。
电气系统
断电后清理电箱过滤网、内部粉尘,使用吸尘器;严禁高压气直吹电路板。
检查接线端子有无松动、发热;做好防潮、防鼠。
长期停机: 备份机台参数、模具参数;检查PLC电池,电量不足及时更换,防止参数丢失。
关闭辅机(干燥机、冷水机、上料机)电源。
整机清洁与收尾
清理机台、机架、料斗周边胶屑油污;禁止强腐蚀性清洗剂喷涂漆面。
短期停机: 盖好防尘;长期停机: 整机加盖防尘罩。
做好停机记录:机台编号、停机时间、检查发现异常点,做好交接。
停机保养做在前,节后开机更省心。
 APP
 手机站
 QQ: 751594915网站客服
 浙公网安备 33010602009452号